Shore-Härte bei Kunststoffen: Skalen, Richtwerte und Grenzen
Die Shore-Härte ist die gebräuchlichste Kennzahl, um den Härteeindruck von Kunststoffen und Elastomeren zu beschreiben. In Datenblättern, Zeichnungen und Prüfberichten begegnet sie Ihnen als Shore A 70 oder Shore D 60 – was der Wert konkret aussagt und wann er belastbar ist, bleibt dabei oft offen.
Dieser Beitrag erklärt, wie die Shore-Härte bei Kunststoff gemessen wird, welche Normen gelten, wie Shore A und Shore D zusammenhängen und warum die Prüfung am fertigen Bauteil an Grenzen stößt. Für Konstruktion und Qualitätssicherung entsteht daraus eine belastbare Grundlage für Materialauswahl, Wareneingangskontrolle und vergleichende Messungen an Referenzteilen.
Grundlagen: Was ist die Shore-Härte?
Die Shore-Härte beschreibt die Eindringhärte eines Materials. Gemessen wird sie mit einem Durometer, einem genormten Prüfgerät, das einen federbelasteten Eindringkörper mit definierter Kraft auf die Materialoberfläche drückt. Der Härtewert ergibt sich aus der Eindringtiefe: 100 Shore entspricht 0 mm Eindringtiefe, 0 Shore entspricht 2,5 mm. Je tiefer der Prüfkörper eindringt, desto weicher ist das Material und desto niedriger der Shore-Wert.
Wichtig ist die Einordnung: Die Shore-Härte ist kein Qualitätsmerkmal, sondern eine Orientierungsgröße für den Härteeindruck. Sie macht Materialien in der Frage „hart oder weich” vergleichbar – nicht mehr und nicht weniger.
Aus der Shore-Härte lassen sich andere Eigenschaften nicht ableiten: Zugfestigkeit, Bruchdehnung, Rückstellverhalten, Abrieb- und Temperaturbeständigkeit erfordern jeweils eigene Prüfungen. Wer Shore A 70 liest, kennt den Härteeindruck, nicht das Eigenschaftsprofil des Werkstoffs.
Normen und Prüfverfahren für die Shore-Härte
Die Shore-Härteprüfung ist ein genormtes statisches Prüfverfahren, das im Makrobereich mit einer Prüfkraft von 3,924 bis 50 N arbeitet. Drei Normen begegnen Ihnen in Datenblättern und Spezifikationen am häufigsten:
- ISO 48-4 beschreibt die Härte von vulkanisiertem und thermoplastischem Kautschuk und definiert vier Skalen. Sie ersetzt die zurückgezogene ISO 7619-1.
- ASTM D2240 deckt eine breitere Materialpalette ab – von Elastomeren über zellulare und gelartige Materialien bis zu Kunststoffen – und umfasst zwölf Skalen. Sie ist vor allem in Nordamerika verbreitet.
- ISO 868 regelt die Eindruckhärte von Kunststoffen und Hartgummi nach dem Shore-Verfahren und bezieht sich ausdrücklich auf die Skalen Shore A und Shore D.
Der Unterschied zwischen den Skalen liegt im Eindringkörper: Shore A arbeitet mit einem Kegelstumpf und wird für weichere Kunststoffe, Elastomere und Gummi verwendet. Shore D nutzt einen spitzen Kegel mit abgerundeter Spitze und wird für harte Kunststoffe sowie steifere Elastomere eingesetzt. Darüber hinaus existieren weitere Skalen wie Shore B, C, 0, 00, 000 und D0 sowie Micro-Shore und VLRH für Spezialfälle.
Weil sich die Methoden in Eindringkörper, Federkraft und Anpresskraft unterscheiden, sind Werte verschiedener Skalen nicht ineinander umrechenbar. Sie lassen sich lediglich zuordnen – der Übergang liegt bei rund Shore A 90 bis Shore D 50.
Die wichtigsten Prüfbedingungen im Vergleich:
| Kenngröße | ISO 48-4 | ASTM D2240 |
|---|---|---|
| Probendicke | mindestens 6 mm | mindestens 6 mm |
| Schichtung dünner Proben | erlaubt (drei Lagen) | erlaubt |
| Anzahl der Messungen | 5, daraus Mittelwert | 5, daraus Mittelwert oder Median |
| Abstand der Eindrücke | mindestens 6 mm untereinander, mindestens 12 mm zum Probenrand | mindestens 6 mm untereinander, mindestens 12 mm zum Probenrand |
| Ablesezeit | 3 s bei Vulkanisaten, 15 s bei TPE | 1 s nach festem Kontakt |
| Anpresskraft | 1 kg bei Shore A, 5 kg bei Shore D | 1 kg |
| Lagerung vor der Prüfung | mindestens 1 h bei 23 °C ± 2 °C | nach Norm |
Wird die vorgeschriebene Ablesezeit über- oder unterschritten, ist sie zusammen mit dem Messwert anzugeben – zum Beispiel „54 Shore A 15 s”. Ohne diesen Zusatz sind Werte aus verschiedenen Prüfungen nicht vergleichbar.
Auswirkungen: Wann Shore-Werte verlässlich sind
Probengeometrie: Dicke, Randabstand, gekrümmte Flächen
Die Probe muss dick genug sein, in der Regel mindestens 6 mm. Ist sie dünner, misst das Gerät die harte Unterlage mit; dieser Effekt wird als Amboss-Effekt bezeichnet und liefert zu hohe Werte. Das Schichten mehrerer dünner Proben ist normativ oft erlaubt, liefert aber ungenauere Ergebnisse als eine homogene Probe.
Der Abstand zum Probenrand muss mindestens 12 mm betragen. Wird näher am Rand gemessen, weicht das Material zur Seite aus und der Wert fällt zu weich aus.
Durometer benötigen eine ebene Auflagefläche. Bei zylindrischen oder unebenen Bauteilen – etwa O-Ringen – liegt der Pressfuß nicht plan auf, was die Messergebnisse stark verfälscht.
Materialverhalten: Kriechen und Füllstoffe
Kunststoffe und Gummi sind viskoelastisch: Sie fließen unter Druck. Der Messwert fällt deshalb direkt nach dem Aufsetzen ab. Wird der Wert nicht exakt nach der vorgeschriebenen Zeit abgelesen, ist das Ergebnis nicht vergleichbar.
Bei Verbundwerkstoffen und stark gefüllten Kunststoffen kann die Nadel zufällig auf ein hartes Partikel wie eine Glasfaser oder auf eine weiche Matrixstelle treffen. Die Folge sind hohe Streuungen zwischen den Einzelmessungen.
Umgebung und Bedienung: Temperatur und Anpressdruck
Die Härte von Polymeren ist stark temperaturabhängig. Bereits kleine Abweichungen von der Standardprüftemperatur von 23 °C verändern das Ergebnis erheblich; Feuchtigkeit wirkt zusätzlich.
Bei Handdurometern hängt das Ergebnis vom Bediener ab. Wird das Gerät zu schnell, schief oder mit zu viel Kraft aufgedrückt, entstehen Fehlmessungen. Für belastbare Werte ist ein Prüfständer mit definiertem Belastungsgewicht erforderlich.
Skalengrenzen: unsicher unter 10 und über 90
Die Shore-Skala reicht von 0 bis 100, ist aber nur im mittleren Bereich präzise. Werte unter 10 und über 90 gelten als ungenau. In diesen Grenzbereichen wechseln Sie die Skala – von Shore A auf Shore D bei harten Werkstoffen, auf Shore 00 bei sehr weichen Gelen.
Richtwerte: Shore A und Shore D im Vergleich
Shore A und Shore D überschneiden sich in einem Übergangsbereich. Weil beide Skalen nur in ihrem mittleren Bereich präzise sind, ist der harte Bereich eine reine Shore-D-Domäne, der weiche eine Shore-A-Domäne – nur in der Mitte brauchen Sie beide Werte. Die folgende Übersicht ordnet die Skalen ein und zeigt, wo typische Anwendungen liegen:
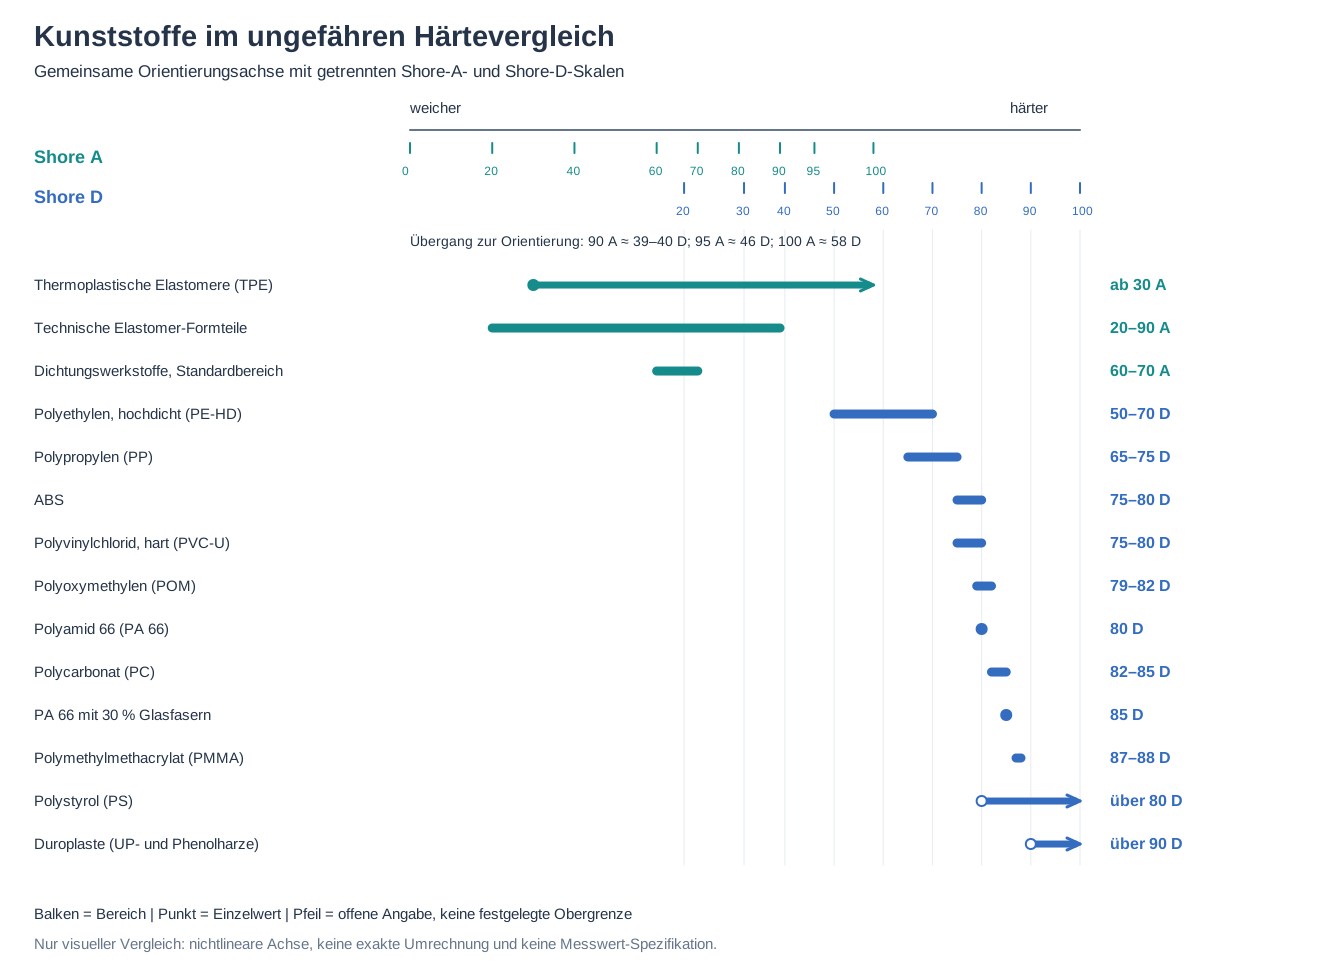
Zwischen Shore D 42 und Shore D 60 überlappen beide Skalen: In diesem Bereich liefern Shore A und Shore D vergleichbare Aussagen. Oberhalb und unterhalb davon ist jeweils nur eine Skala belastbar – deshalb lassen sich Werte nicht umrechnen, sondern nur zuordnen.
Drei Muster fallen auf: Glasfaserverstärkung hebt die Härte – Polyamid 66 mit 30 % Glasfasern liegt bei rund Shore D 85 statt 80. Füllstoffe verschieben Werte innerhalb einer Type so stark, dass ein einzelner Datenblattwert nie für eine ganze Werkstoffgruppe steht. Und Duroplaste liegen oberhalb von Shore D 90 am Rand der Skala; dort ist das Durometer am Ende seiner Auflösung.
Die Zuordnung ist eine Orientierungshilfe, keine Normtabelle. Für Auslegung, Zeichnung und Spezifikation gelten die Datenblätter des Werkstoffherstellers sowie die vereinbarte Prüfnorm.
Vorgehen: Shore-Härte richtig prüfen
- Fragestellung klären. Legen Sie fest, was der Messwert belegen soll: Materialidentifikation, Kontrolle einer Eigenmischung, Vergleich zu einem Referenzteil oder Freigabe einer Charge.
- Norm und Skala festlegen. Wählen Sie ISO 868, ISO 48-4 oder ASTM D2240 und entscheiden Sie anhand des erwarteten Härtebereichs zwischen Shore A und Shore D.
- Prüfbedingungen sichern. Messen Sie bei 23 °C ± 2 °C und lagern Sie die Probe mindestens eine Stunde unter diesen Bedingungen.
- Probe vorbereiten. Stellen Sie eine Dicke von mindestens 6 mm, eine ebene Auflagefläche und einen Randabstand von mindestens 12 mm sicher.
- Messung durchführen. Arbeiten Sie mit Prüfständer oder Durometer, halten Sie die vorgeschriebene Ablesezeit ein und führen Sie fünf Messungen an verschiedenen Stellen durch.
- Ergebnis dokumentieren. Notieren Sie Härtewert, Skala, Ablesezeit, Mittelwert oder Median und die Streuung der Einzelwerte – zum Beispiel „54 Shore A 15 s”.
In der Praxis liegen die Mindestvoraussetzungen für eine objektive Prüfung am realen Bauteil häufig nicht vor: zu dünne Wandstärken, gekrümmte Flächen, Bauteile direkt aus der Fertigung ohne Klimatisierung. Eine normgerechte Absolutaussage ist dann nicht möglich. Als belastbare Alternative hat sich die vergleichende Messung bewährt: Sie geben ein Referenzteil frei, messen dieses und die Serienteile unter identischen Bedingungen und bewerten die Abweichung statt eines absoluten Werts. So nutzen Sie die Shore-Härte als Prozess- und Wareneingangskontrolle, etwa bei Eigenmischungen.
Praxis-Tipps
Für Konstruktion und Entwicklung
- Fordern Sie die Shore-Härte immer mit Skala und Prüfnorm an, zum Beispiel „Shore A 70 nach ISO 868” – nicht als nackte Zahl.
- Prüfen Sie, ob neben der Härte weitere Eigenschaften funktionskritisch sind: Rückstellverhalten, Abrieb, Temperaturbeständigkeit.
- Nutzen Sie die Härte als Einstieg in die Materialauswahl, nicht als Auswahlkriterium allein.
Für Qualitätssicherung und Wareneingang
- Dokumentieren Sie Prüfbedingungen vollständig: Norm, Skala, Ablesezeit, Temperatur, Mittelwert und Streuung.
- Legen Sie bei Eigenmischungen ein freigegebenes Referenzteil fest und messen Sie vergleichend unter identischen Bedingungen.
- Messen Sie fünf Einzelwerte und achten Sie auf die Streuung. Große Abweichungen deuten auf Füllstoffe, Lufteinschlüsse oder eine ungleichmäßige Mischung hin.
- Melden Sie Werte unter 10 oder über 90 nicht als Absolutwert, sondern wechseln Sie die Skala oder dokumentieren Sie die Einschränkung.
Checkliste
- Prüfnorm und Skala vor der Messung festgelegt und im Bericht genannt
- Ablesezeit eingehalten und dokumentiert (z. B. „54 Shore A 15 s”)
- Probendicke mindestens 6 mm, ebene Auflage, Randabstand mindestens 12 mm
- Messung bei 23 °C ± 2 °C, Probe mindestens 1 h klimatisiert
- Fünf Messungen, Angabe von Mittelwert oder Median und Streuung
- Keine Absolutaussage unter Shore 10 oder über Shore 90
- Bei Eigenmischungen: freigegebenes Referenzteil und identische Messbedingungen
Nächster Schritt
Wenn Sie die Shore-Härte als Prüfmerkmal in Zeichnung, Spezifikation oder Wareneingang aufnehmen wollen, legen Sie Norm, Skala und Messbedingungen gemeinsam mit Ihrem Fertigungspartner fest. Mehr zur Absicherung von Prüfmerkmalen und Messstrategien finden Sie unter Qualität im Spritzguss, zur Übertragung in Zeichnungsangaben unter Toleranzen im Spritzguss nach DIN ISO 20457. Für ein konkretes Bauteil können Sie uns gern eine Projektanfrage senden.
Häufige Fragen
Was bedeutet Shore-Härte bei Kunststoffen?
Die Shore-Härte beschreibt die Eindringhärte eines Materials, gemessen mit einem Durometer. Je tiefer der genormte Prüfkörper unter definierter Kraft in die Oberfläche eindringt, desto weicher ist der Werkstoff und desto niedriger der Shore-Wert. Sie ist eine Orientierungsgröße für den Härteeindruck, kein Qualitätsmerkmal.
Was ist der Unterschied zwischen Shore A und Shore D?
Shore A wird mit einem Kegelstumpf gemessen und ist die Standardskala für weiche Kunststoffe, Elastomere und Gummi. Shore D nutzt einen spitzen Kegel und ist für harte Kunststoffe und steifere Elastomere vorgesehen. Die Skalen sind nicht ineinander umrechenbar, überlappen aber im Bereich um Shore A 90 bis Shore D 50.
Warum weicht der gemessene Shore-Wert vom Datenblatt ab?
Häufige Ursachen sind eine zu dünne Probe, eine unebene Auflage, ein zu geringer Randabstand, eine abweichende Ablesezeit oder eine Prüftemperatur fern von 23 °C. Auch Handdurometer ohne Prüfständer liefern streuende Werte. Für vergleichbare Ergebnisse müssen alle Bedingungen der gewählten Norm eingehalten werden.
Kann man die Shore-Härte am fertigen Bauteil messen?
Eine normgerechte Absolutmessung ist am Bauteil oft nicht möglich, weil Dicke, Ebenheit und Randabstand nicht ausreichen. Bewährt hat sich die vergleichende Messung: Ein freigegebenes Referenzteil und die Serienteile werden unter identischen Bedingungen geprüft und die Abweichung bewertet. Das eignet sich gut als Prozess- und Wareneingangskontrolle.
Wie weich ist TPE in Shore A?
Thermoplastische Elastomere liegen in der Praxis ab etwa Shore A 30 aufwärts. Darunter werden die Bauteile für viele technische Anwendungen zu nachgiebig. Für die Auslegung gilt der Datenblattwert des Werkstoffherstellers unter der dort angegebenen Prüfnorm.
Bereit für Ihr nächstes Projekt?
Wir begleiten Sie bei Materialauswahl, Werkzeugbau und Serienfertigung – mit persönlicher Beratung und technischer Kompetenz.
Projekt besprechenPassende Leistungen
Verwandte Artikel
Kunststoffgerechte Konstruktion im Spritzguss
Ein praxisnaher Leitfaden für Konstrukteure, wie sie Kunststoffteile von Beginn an kunststoffgerecht und fertigungsgerecht für den Spritzguss entwickeln.
Serienfertigung Spritzguss – Großserien wirtschaftlich planen
Ein praxisnaher Leitfaden zur wirtschaftlichen Planung von Spritzguss-Großserien – von Werkzeugkonzept über Zykluszeit und Materialwahl bis zu Qualität und Lieferfähigkeit.